


Waarom uiterst nauwkeurige bewerking belangrijk is voor industriële afnemers
In de industriële productie is de definitie van "aanvaardbare tolerantie" drastisch verkleind. Bij uiterst nauwkeurige bewerkingen worden nu standaard maatnauwkeurigheden van ±0,001 mm tot ±0,005 mm vereist. Voor inkoopprofessionals in de B2B-sector is het inkopen van componenten met deze micronn-nauwkeurigheid geen luxe meer, maar een strikte operationele basisvereiste.
Het verkrijgen van deze uiterst nauwkeurige onderdelen vereist een diepgaand begrip van de invloed van nauwe toleranties op de totale eigendomskosten, de efficiëntie van de assemblagelijn en de betrouwbaarheid van het eindproduct. Naarmate de toleranties nauwer worden, neemt de foutmarge in de uitvoering van de toeleveringsketen af tot bijna nul.
Invloed op de prestaties en toleranties van het onderdeel.
De wiskundige correlatie tussen tolerantie van onderdelen en mechanische prestaties is absoluut. Wanneer componenten met een nauwkeurigheid van micronniveau worden bewerkt, dalen de wrijvingscoëfficiënten in de contactvlakken aanzienlijk, waardoor thermische degradatie en mechanische slijtage worden verminderd. In vloeistofdynamische toepassingen, zoals hogedruk hydraulische kleppen, voorkomt het aanhouden van een geometrische tolerantie van 2 micron microlekkages die anders tot catastrofale systeemstoringen zouden kunnen leiden.
Bovendien minimaliseert precisiebewerking de variaties in de assemblage, waardoor handmatig afstellen of passen op de productielijn overbodig wordt. Deze door precisie gedreven uitwisselbaarheid kan de doorvoer met wel 25% versnellen en de gemiddelde tijd tussen storingen (MTBF) van de uiteindelijke mechanische assemblage met 30% tot 40% verlengen.
Industrieën die nauwkeurigheid op micronniveau vereisen
Hoewel veel sectoren profiteren van geavanceerde CNC-bewerking, zijn bepaalde industrieën structureel afhankelijk van nauwkeurigheid op micronniveau om te voldoen aan wettelijke en veiligheidsnormen. Fabrikanten in de lucht- en ruimtevaart hebben turbinebladen en structurele componenten nodig die bestand zijn tegen extreme thermische en kinetische spanningen zonder te vervormen. De medische sector vereist een onberispelijke oppervlakteafwerking en exacte afmetingen voor orthopedische implantaten en chirurgische robots.
Ook de auto-industrie is sterk afhankelijk van precisiedraaicentra voor krukassen, wielnaven en brandstofinjectiesystemen om maximale efficiëntie van de aandrijflijn en naleving van emissienormen te garanderen.
| Industrie | Typisch onderdeel | Tolerantievereiste | Gemeenschappelijk materiaal |
|---|---|---|---|
| Lucht- en ruimtevaart | Turbinebladen, actuatoren | ±0,002 mm tot ±0,005 mm | Titanium, Inconel |
| Medisch | Implantaten, chirurgische instrumenten | ±0,001 mm tot ±0,003 mm | 316L roestvrij staal, kobaltchroom |
| Automobiel | Krukassen, brandstofinjectoren | ±0,005 mm tot ±0,010 mm | Gesmeed staal, aluminiumlegeringen |
| Energie | Klephuizen, rotoren | ±0,005 mm tot ±0,015 mm | Duplex roestvrij staal |
Machine-, proces- en meetkundige factoren
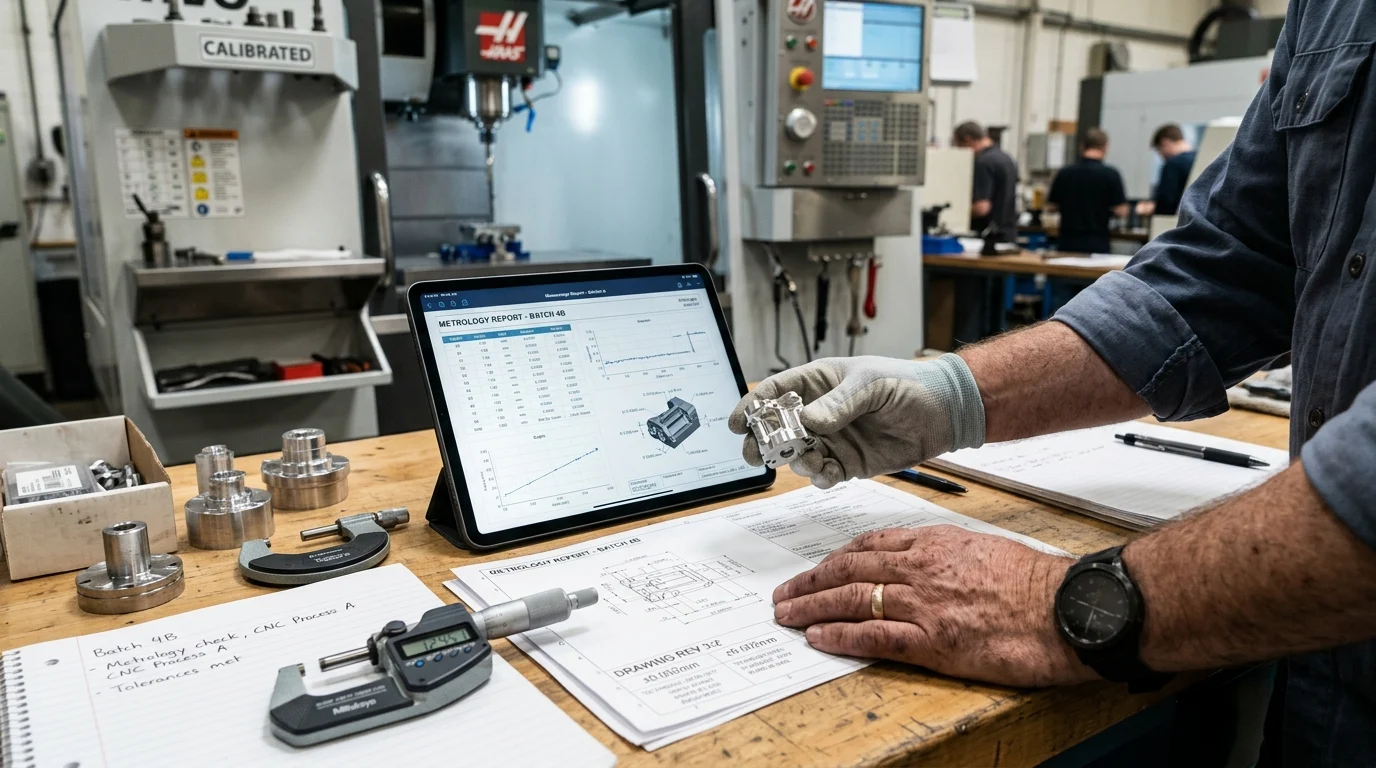
Het bereiken van continue nauwkeurigheid op micronniveau vereist een geavanceerd ecosysteem van geavanceerde machines, geoptimaliseerde snijprocessen en strenge meetmethoden. Industriële kopers moeten verder kijken dan de basisspecificaties van de machine en de onderliggende architectuur van de apparatuur van een leverancier evalueren.
Hoogwaardige CNC-bewerkingsmachines worden gekenmerkt door hunhoge stijfheid, superieure trillingsdemping en compacte ontwerpen. Deze fundamentele elementen zijn cruciaal voor het stabiliseren van de snijomgeving tijdens zware materiaalafvoer of snelle afwerkingsprocessen.
CNC-machineconfiguraties voor precisiebewerking
De configuratie van de CNC-machine bepaalt direct de haalbare geometrische tolerantie. Hoewel verticale 3-assige bewerkingscentra geschikt zijn voor eenvoudigere geometrieën, vereisen complexe componenten vaak 5-assige bewerkingscentra of gespecialiseerde portaalboormachines. Door gebruik te maken van5-assige technologieFabrikanten kunnen een onderdeel in één bewerking aan meerdere zijden bewerken.
Door het aantal instellingen te reduceren van drie naar één worden stapelfouten geëlimineerd, waardoor de algehele positioneringsnauwkeurigheid met wel 60% verbetert. Bovendien maken horizontale bewerkingscentra met automatische palletwisselaars continue productie mogelijk zonder dat dit ten koste gaat van de strikte uitlijning die vereist is voorprecisieproductie van vliegwielen, kleppen of mallen.
Thermische stabiliteit, spindelprestaties en ontwerp van de geleiding
Omgevings- en mechanische thermodynamica spelen een cruciale rol bij uiterst nauwkeurige bewerkingen. De prestaties van de spindel zijn van het grootste belang; spindels die draaien tussen 12.000 en 24.000 toeren per minuut moeten een slingering van minder dan 2 micron behouden om gereedschapsafbuiging en trillingen te voorkomen. Hoge snelheden genereren echter warmte, wat thermische uitzetting in het machineonderdeel veroorzaakt.
Hoogwaardige leveranciers maken gebruik van actieve thermische compensatiesystemen, waarbij gekoelde koelvloeistof door de spindel en kogelomloopspindels circuleert om de temperatuur binnen een strikte marge van ±0,5 °C te houden. Daarnaast bepaalt de keuze tussen lineaire geleidingen voor snelle bewegingen en doosvormige geleidingen voor zware snijbewerkingen hoe goed de machine trillingen absorbeert tijdens agressieve materiaalverwijdering.
Hoe beoordeel je herhaalbaarheid en nauwkeurigheid?
Bij het beoordelen van de technische capaciteit van een leverancier moet onderscheid worden gemaakt tussen resolutie, herhaalbaarheid en nauwkeurigheid. Inkoopteams dienen machinekalibratiegegevens op te vragen op basis van internationaal erkende normen zoals ISO 230-2.
Een hoogwaardig bewerkingscentrum moet een positioneringsnauwkeurigheid van ±0,003 mm en een herhaalbaarheid van ±0,002 mm over de volledige slag kunnen aantonen. Leveranciers die zich inzetten voor hoge precisie gebruiken vaak laserinterferometers en ballbar-testen om hun machine-assen te kalibreren, zodat de volumetrische nauwkeurigheid consistent blijft, zelfs na duizenden bedrijfsuren.
Hoe inkoopteams leveranciers van precisiebewerking moeten selecteren
Het vinden en contracteren van een partner voor hoogwaardige precisiebewerking is fundamenteel anders dan het inkopen van standaardonderdelen. Inkoopteams moeten zich een weg banen door een complexe matrix van technische mogelijkheden, kwaliteitsmanagementsystemen en logistiek binnen de toeleveringsketen.
Een strategische aanpak zorgt ervoor dat de gekozen leverancier fungeert als eenbetrouwbare uitbreidinghet eigen productie-ecosysteem van de koper, dat in staat is om consistente kwaliteit te leveren, terwijl de investeringskosten voor apparatuur lager blijven en het rendement op investering (ROI) wordt versneld.
Criteria voor leverancierskwalificatie
Het kwalificatieproces moet beginnen met strenge audits van het kwaliteitssysteem. Certificeringen zoals ISO 9001:2015 zijn verplichte basisvereisten, maar sectorspecifieke certificeringen zoals AS9100 voor de lucht- en ruimtevaart of ISO 13485 voor medische hulpmiddelen duiden op een volwaardige kwaliteitscultuur.
Naast de documentatie moeten kopers ook de gemiddelde leeftijd en het onderhoudsschema van het machinepark van de leverancier beoordelen. CNC-machines ouder dan 5 tot 7 jaar hebben vaak moeite om toleranties van minder dan 5 micron te handhaven zonder ingrijpende mechanische revisies. Daarom is samenwerken met leveranciers die beschikken over een modern machinepark voor draai- en bewerkingsmachines een cruciale strategie om risico's te beperken.
Minimale bestelhoeveelheid (MOQ), levertijd, maatwerk en acceptatienormen
De inkoopdynamiek bij precisiebewerking kenmerkt zich vaak door een omgekeerde relatie tussen volume en levertijd. Vanwege de uitgebreide programmering, op maat gemaakte opspaninrichtingen en meetapparatuur die nodig zijn, kunnen de minimale bestelhoeveelheden (MOQ's) voor zeer complexe onderdelen variëren van 50 tot 500 stuks, terwijl de initiële levertijden kunnen oplopen tot 8 tot 12 weken.
Kopers moeten vooraf duidelijke acceptatienormen overeenkomen en daarbij streefwaarden voor de procescapaciteitsindex (Cpk) vaststellen. Een Cpk-vereiste van meer dan 1,33 (of 1,67 voor veiligheidskritische componenten) garandeert dat het productieproces van de leverancier statistisch stabiel is en in staat is om onderdelen binnen de gespecificeerde tolerantieband met minimale defecten te produceren.
Leveranciers vergelijken op basis van machineportfolio en mogelijkheden.
Een grondige leveranciersevaluatie moet de omvang en diversiteit van hun machineportfolio vergelijken. Het vertrouwen op een leverancier met een beperkt aanbod leidt vaak tot productieknelpunten of risico's bij uitbesteding. Ideale partners bieden een uitgebreide configuratie van verticale, horizontale, dubbelkoloms en 5-assige bewerkingscentra, naast speciale machines voor specifieke metaalbewerkingsoplossingen.
| Inkoopniveau | Capaciteitsprofiel | Typische tolerantie | Ideaal sollicitatieprofiel |
|---|---|---|---|
| Niveau 1 (Strategische Partner) | 5-assige CMM-laboratoriummeting, thermische regeling | < ±0,003 mm | Lucht- en ruimtevaart, complexe medische implantaten |
| Niveau 2 (Geavanceerde werkplaats) | 3/4-assige CNC, basismeetkunde | ±0,010 mm tot ±0,025 mm | Automotive onderdelenmarkt, industriële kleppen |
| Niveau 3 (Bewerking van standaardproducten) | Standaard CNC-draai- en freesmachines | > ±0,050 mm | Algemene hardware, beugels, behuizingen |
Kwaliteitsborging, naleving, verpakking en logistieke controles
De inspanning die wordt geleverd om nauwkeurigheid op micronniveau te bereiken met de CNC-machine is volledig tevergeefs als het onderdeel beschadigd raakt tijdens inspectie, hantering of transport.
Robuuste kwaliteitsborgingsprotocollen, strikte nalevingsdocumentatie en gespecialiseerde exportverpakkingen zijn onmisbare elementen van de uiterst nauwkeurige toeleveringsketen. Zo wordt gewaarborgd dat de toleranties die in de fabriek worden bereikt, ook tijdens de wereldwijde logistiek behouden blijven.
Inspectieplannen en meetrapporten
Voor uiterst nauwkeurige bewerkingen zijn eveneens uiterst precieze meettechnieken vereist. Leveranciers moeten coördinatenmeetmachines (CMM's) met een volumetrische nauwkeurigheid van minder dan een micron gebruiken om complexe geometrieën te valideren. Inkoopteams dienen een uitgebreid eerste artikelinspectierapport (FAI), zoals het AS9102-formaat dat in de lucht- en ruimtevaart wordt gebruikt, te eisen voordat de volledige productie wordt goedgekeurd.
Voor doorlopende productiebatches moeten inspectieplannen statistisch onderbouwd zijn. Afhankelijk van de kritische aard van het onderdeel kunnen de inspectiefrequenties variëren van een 100% controle van kritische afmetingen tot een Acceptable Quality Limit (AQL) van 0,65 voor minder gevoelige onderdelen, zodat eventuele afwijkingen worden opgemerkt voordat de batch wordt verzonden.
Exportverpakking en bescherming van onderdelen
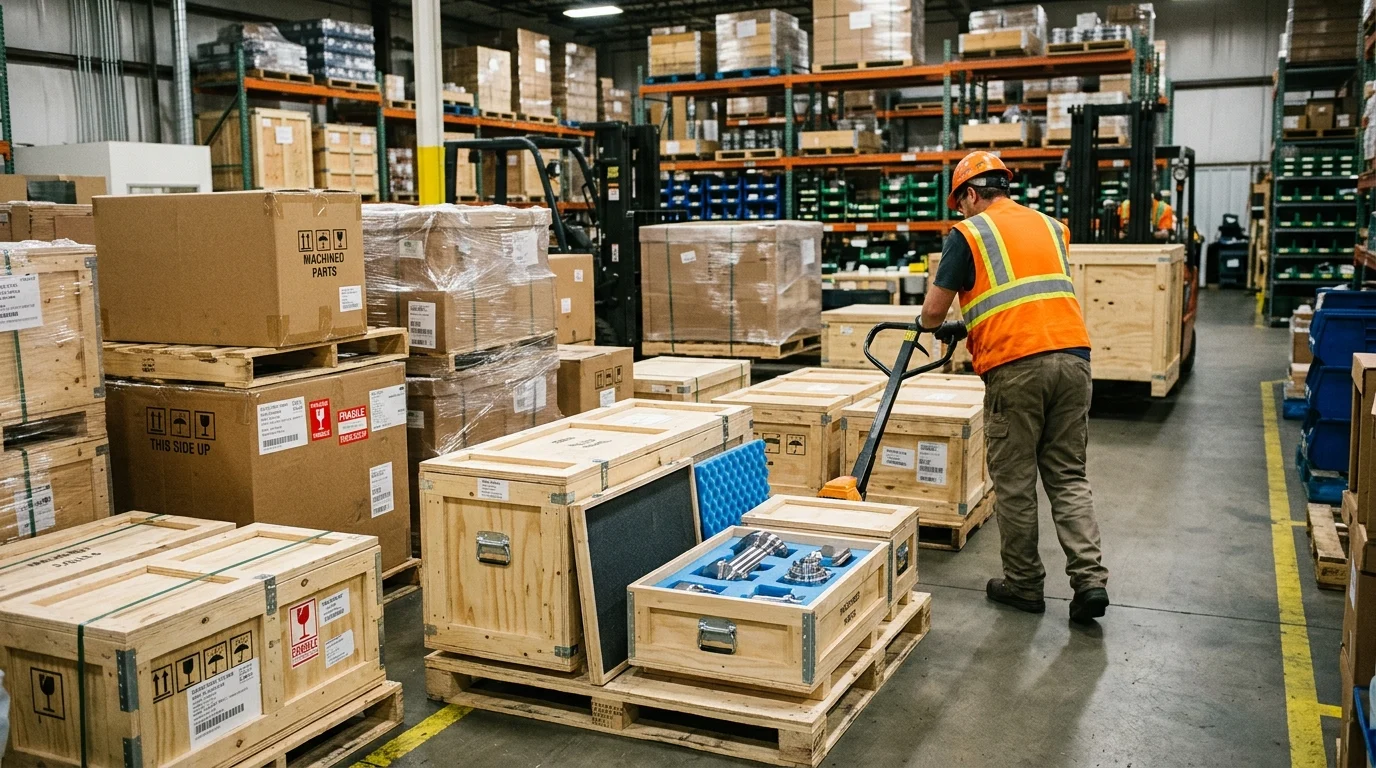
Oppervlakteafwerkingen op micronniveau en vlijmscherpe randen zijn zeer gevoelig voor oxidatie en mechanische schokken. Standaard bulkverpakkingen zijn volstrekt ontoereikend. Exportverpakkingen voor precisiebewerkte onderdelen moeten zakken met vluchtige corrosieremmers (VCI) of speciale antiroestoliën bevatten om oxidatie tijdens zeetransport te voorkomen.
Bovendien moeten onderdelen worden geïsoleerd met behulp van op maat gemaakte thermogevormde plastic trays of inzetstukken van schuim met een hoge dichtheid om microbotsingen te voorkomen. In extreme gevallen, zoals bij uiterst precieze optische houders, kunnen logistieke contracten zelfs vereisen dat er temperatuurgecontroleerde transportcontainers worden gebruikt om de transporttemperatuur tussen 15 °C en 25 °C te houden en zo thermische uitzetting of krimp te voorkomen.
Naleving en documentatievereisten
De wereldwijde handel in precisieonderdelen vereist uitgebreide documentatie om te voldoen aan de eisen van zowel de douaneautoriteiten als de branchetoezichthouders. Materiaaltestrapporten (MTR's) zijn verplicht om de chemische samenstelling en mechanische eigenschappen van de grondstoffen te verifiëren voordat de bewerking begint.
Afhankelijk van de afzetmarkt is naleving van richtlijnen zoals RoHS (Restriction of Hazardous Substances) en REACH vereist voor elektronica en consumentenproducten. Bovendien is volledige traceerbaarheid van de batch – het volgen van het onderdeel vanaf de grondstofbatch tot aan de specifieke CNC-machine en operator – essentieel voor het opsporen van potentiële defecten en het beheersen van aansprakelijkheid in risicovolle sectoren.
Besluitvormingskader voor de selectie van een partner voor precisiebewerking
Het kiezen van de juiste productiepartner of directe fabriek is een cruciale beslissing die van invloed is op de operationele stabiliteit op lange termijn. Inkoopdirecteuren hebben een gestructureerd besluitvormingskader nodig dat verder gaat dan eenvoudige prijsvergelijkingen per eenheid en zich in plaats daarvan richt op de totale waarde, risicobeheersing en continue technische ondersteuning.
Stapsgewijs leveranciersevaluatieproces
Een effectieve leveranciersbeoordeling volgt een rigoureuze, stapsgewijze methodologie. Fase één omvat een geheimhoudingsovereenkomst (NDA), gevolgd door een beoordeling van de technische tekeningen om de feedback van de leverancier over de maakbaarheid van het ontwerp (Design for Manufacturability, DFM) te evalueren.
Fase twee omvat het matchen van de capaciteitenmatrix, waarbij wordt gecontroleerd of de leverancier over de vereiste vaardigheden beschikt.specifieke portaalboormachinesof draaicentra vereist. Fase drie vereist een betaalde proefserie – doorgaans 10 tot 20 stuks – om de door de leverancier opgegeven Cpk-waarde en oppervlakteafwerking empirisch te verifiëren. Ten slotte is fase vier een audit op locatie of virtueel, met een sterke focus op de temperatuurregelingsinfrastructuur, gereedschapsbeheersystemen en de kalibratiestatus van het meetlaboratorium.
Het vinden van de juiste balans tussen prijs, precisie, capaciteit en onderhoudsondersteuning.
Het uiteindelijke doel van het inkoopkader is het vinden van een evenwicht tussen prijs, precisie, capaciteit en levenscyclusondersteuning. Het nastreven van de absoluut laagste eenheidskosten is een valse besparing bij precisiebewerking; een prijsverlaging van 15% wordt direct tenietgedaan als het defectpercentage boven de 2% uitkomt, wat leidt tot kostbare productiestops of catastrofale storingen in het veld.
Kopers moeten de totale eigendomskosten (TCO) evalueren. Door samen te werken met een geïntegreerde oplossingsaanbieder – een aanbieder die volledige ondersteuning biedt, van de initiële inkoop tot de doorlopende logistiek – wordt ervoor gezorgd dat onderhoud, optimalisatie van gereedschap en capaciteitsvergroting proactief worden beheerd. Deze holistische aanpak garandeert dat de toeleveringsketen veerkrachtig, efficiënt en in staat blijft om jaar na jaar toleranties op micronniveau te handhaven.
Belangrijkste conclusies
- Implicaties voor groothandelinkoop en de toeleveringsketen bij zeer nauwkeurige bewerkingen
- Specificaties, naleving en commerciële voorwaarden die kopers moeten controleren.
- Concrete aanbevelingen voor distributeurs en inkoopteams.
Veelgestelde vragen
Welke machinekenmerken zijn het belangrijkst voor nauwkeurigheid op micronniveau?
Geef prioriteit aan hoge stijfheid, trillingsdemping, thermische stabiliteit en een lage spindelafwijking. Bij OTURN-machines dragen deze eigenschappen bij aan een herhaalbare nauwkeurigheid tijdens snelle afwerkingsprocessen en zware snijtaken.
Wanneer is een 5-assig bewerkingscentrum geschikt voor precisieonderdelen?
Kies voor 5-assige bewerking wanneer onderdelen meerdere vlakken, complexe hoeken of minder instellingen vereisen. Bewerking in één enkele instelling vermindert stapelfouten en is ideaal voor de lucht- en ruimtevaart, medische sector, matrijzenbouw en complexe automobielonderdelen.
Hoe kan ik de nauwkeurigheid van een CNC-machine beoordelen, los van de specificaties in de brochure?
Vraag naar herhaalbaarheid, positioneringsnauwkeurigheid, slingering van de spindel, details over thermische compensatie en inspectierapporten. Vraag ook na hoe de leverancier de temperatuur in de werkplaats regelt en de onderdelen tijdens de productie controleert.
Welke industrieën profiteren het meest van uiterst nauwkeurige bewerkingstechnieken?
De lucht- en ruimtevaart, medische sector, automobielindustrie en energiesector profiteren er het meest van. Typische onderdelen zijn turbinecomponenten, implantaten, krukassen, wielnaven, kleppen en rotoren, waar nauwe toleranties de prestaties en betrouwbaarheid verbeteren.
Kan OTURN helpen met precisiebewerkingen voor specifieke onderdelen zoals kleppen of krukassen?
Ja. OTURN biedt CNC-draaibanken, draaicentra, bewerkingscentra, 5-assige machines en speciale oplossingen voor kleppen, vliegwielen, wielnaven, krukassen, mallen, onderdelen voor de lucht- en ruimtevaart en medische onderdelen.
Geplaatst op: 17 april 2026