


Invoering
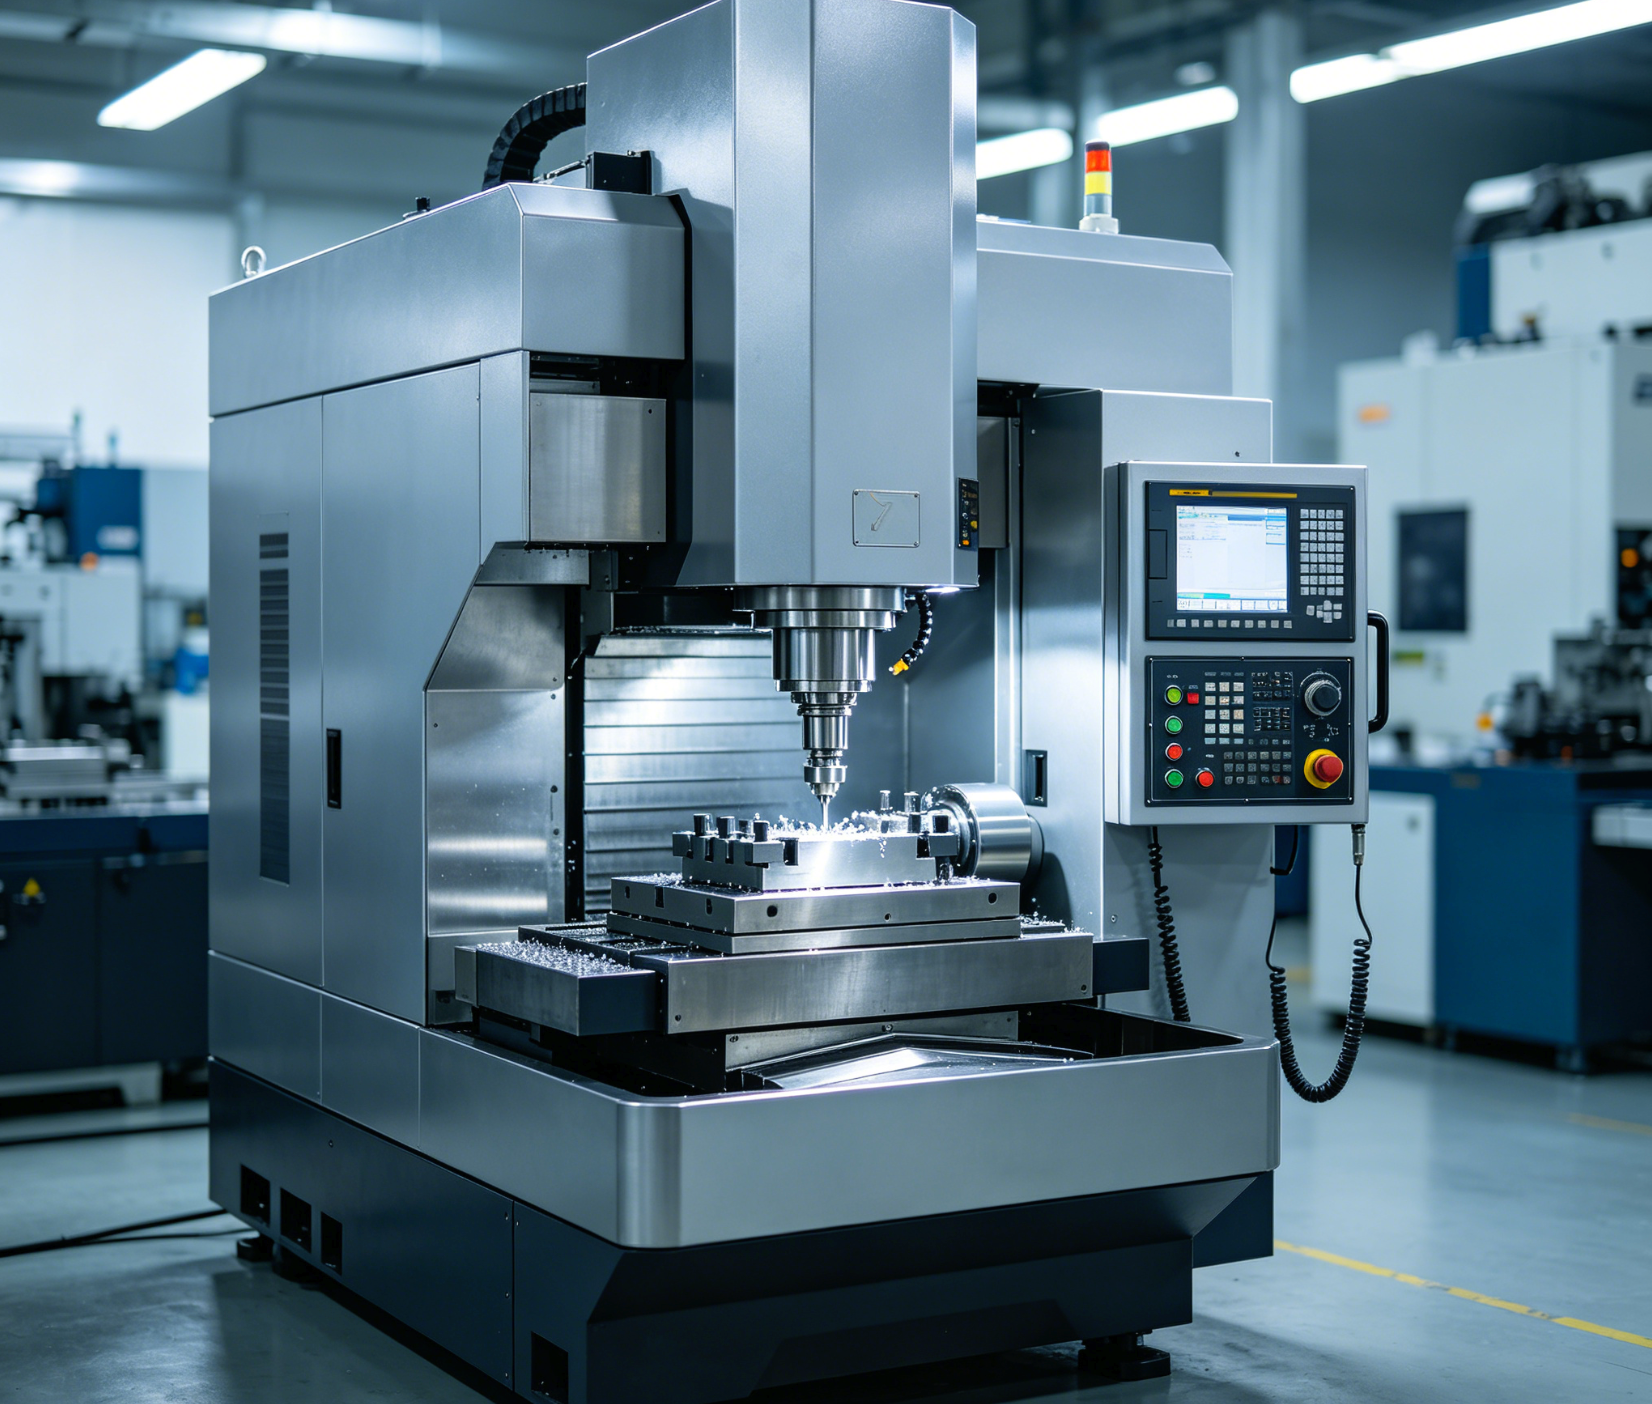
Voor werkplaatsen die grote platen, mallen, frames en constructieonderdelen bewerken, is de machinearchitectuur net zo belangrijk als het spindelvermogen. Portaal-CNC-machines zijn ontworpen om lange, zware en moeilijk te ondersteunen werkstukken te verwerken door gebruik te maken van een bovenliggende brug die een groter werkbereik en een betere stijfheid biedt dan conventionele C-frame-opstellingen. Dit maakt ze bijzonder effectief wanneer de grootte en het gewicht van het onderdeel een uitdaging vormen voor nauwkeurigheid, stabiliteit en workflow-efficiëntie. In de volgende bespreking wordt uitgelegd hoe portaalconstructies grootschalige bewerkingen ondersteunen, waar ze beter presteren dan standaard verticale machines en onder welke productieomstandigheden ze de meest praktische keuze zijn.
Wanneer portaal-CNC-machines de juiste keuze zijn
De fundamentele architectuur vanCNC-bewerkingDit bepaalt de fysieke grenzen van wat een fabrikant kan produceren. Traditionele verticale bewerkingscentra (VMC's) maken doorgaans gebruik van een C-frame, wat inherent de grootte en het gewicht van het werkstuk beperkt. Gantry CNC-machines lossen deze beperkingen op door een bovenliggende brugconstructie te gebruiken die de werktafel overspant. Dit ontwerp ontkoppelt het bewerkingsbereik van de beperkende keeldiepte van een C-frame.
FabrikantenOver het algemeen wordt overgeschakeld op portaalsystemen bij het bewerken van werkstukken met een lengte van meer dan 2000 mm of een gewicht van meer dan 5000 kg. Door de spindel te ondersteunen op een robuuste dwarsbalk tussen twee kolommen, verdelen portaalmachines de snijkrachten symmetrisch. Deze constructie voorkomt doorbuiging en trillingen die anders de maatnauwkeurigheid van massieve onderdelen zouden beïnvloeden.
Productieomvang, onderdeelgewicht en workflowbehoeften
De keuze voor een portaalfrees hangt vaak af van de wisselwerking tussen de massa van het werkstuk en de dynamische positionering. Bij portaalfrezen met een vaste tafel blijft het werkstuk stationair, terwijl de brug langs de X-as beweegt. Deze configuratie maakt het mogelijk dat de machine extreme tafelbelastingen kan dragen – vaak meer dan 10.000 kg per vierkante meter – zonder dat de servomotoren het enorme gewicht van het werkstuk hoeven te versnellen of af te remmen. Hierdoor blijft de dynamische respons van de machine consistent, ongeacht of er een lichtgewicht composietpaneel of een massieve stalen matrijsbasis wordt bewerkt.
Werkstroomvereisten maken de toepassing van grootformaat portaalsystemen ook noodzakelijk. Fabrieken die pendelbewerking gebruiken, kunnen de grote werktafel in aparte zones verdelen. Terwijl de spindel in de ene zone aan een werkstuk werkt, kunnen operators in de aangrenzende zone veilig een onderdeel laden, lossen of inspecteren. Deze continue werking vermindert de stilstandtijd van de spindel aanzienlijk en verbetert de algehele effectiviteit van de apparatuur (OEE).
Industrieën die gebruikmaken van grootformaat portaal-CNC-machines
De lucht- en ruimtevaartsector is sterk afhankelijk van portaal-CNC-machines voor het frezen van structurele componenten zoals vleugelspanten, rompschotten en landingsgestelonderdelen. Deze componenten vereisen vaak een continue bewerking.5-assige bewerkingover lengtes van meer dan 10 meter, wat een werkgebied vereist dat alleen een beweegbaar portaalsysteem kan bieden, met behoud van strikte toleranties uit de lucht- en ruimtevaart.
In de energiesector vereist de productie van windturbine-naven, generatorbehuizingen en warmtewisselaarbuisplaten een aanzienlijke materiaalafname bij massieve smeedstukken. Portaalmachines met spindels met hoog koppel en haakse koppen stellen fabrikanten in staat om deze overmaatse componenten in één enkele bewerking te boren en te frezen. Ook in de automobielindustrie worden deze machines gebruikt voor het vervaardigen van grote stempelmatrijzen en spuitgietvormen, waarbij een superieure oppervlakteafwerking en volumetrische nauwkeurigheid cruciaal zijn.
Belangrijkste ontwerpkenmerken van portaal-CNC-machines
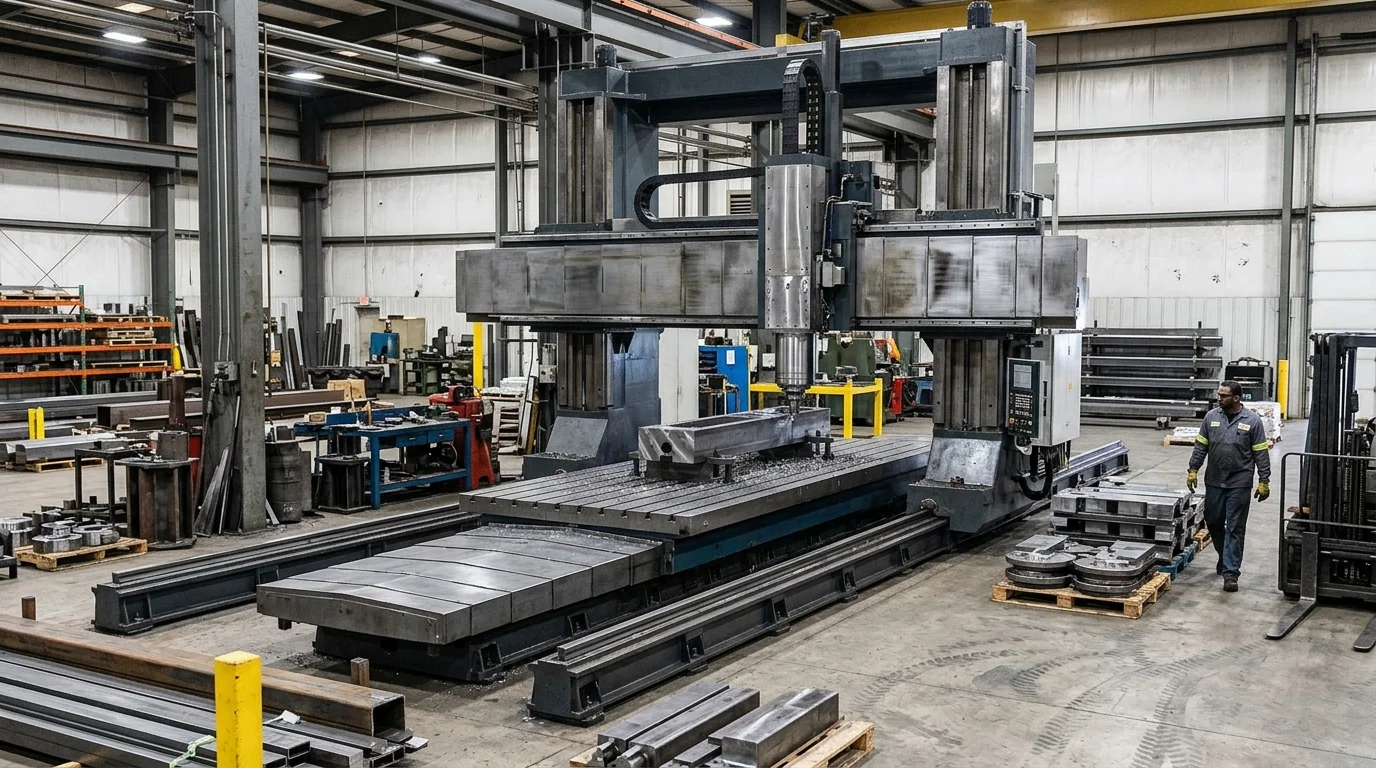
De prestaties van een portaal-CNC-machine zijn direct gekoppeld aan de constructie ervan. In tegenstelling tot standaard freesmachines moeten portaalplatforms stijf blijven over grote overspanningen. Om dit te bereiken, gebruiken fabrikanten eindige-elementenanalyse (FEA) om de gietvormen van de kolommen, dwarsbalk en basis te optimaliseren, zodat de machine de harmonische trillingen die ontstaan tijdens het verwijderen van grote hoeveelheden materiaal kan absorberen.
Zelfs met massieve constructieonderdelen bereiken moderne portaalmachines indrukwekkende dynamische prestaties. Geavanceerde lineaire motortechnologie en dubbele servoaandrijvingen stellen deze zware machines in staat om snelle verplaatsingssnelheden tot wel 30 meter per minuut te bereiken, waardoor gereedschap efficiënt over lange afstanden kan worden gepositioneerd.
Brugconstructie, bewegingsbereik en tafelconfiguratie
Het meest bepalende kenmerk van een portaalfreesmachine is de brugconstructie, die vast of beweegbaar kan zijn. Een vast portaal (met een beweegbare tafel) biedt een superieure stijfheid omdat de brug stevig aan de fundering is verankerd. De verplaatsing langs de X-as vereist echter dat de tafel heen en weer beweegt, waardoor de benodigde ruimte voor de machine meer dan twee keer zo groot moet zijn als de lengte van de X-asbeweging. Een beweegbaar portaal daarentegen houdt de tafel stationair, wat een zeer efficiënte verhouding tussen ruimte en verplaatsing oplevert, ideaal voor extreme lengtes (vaak meer dan 4000 mm in de X-as).
| Architectuur | Voetafdrukefficiëntie | Maximale draagcapaciteit | Beste toepassing |
|---|---|---|---|
| Bewegende portaalkraan | Hoog (Vereist slaglengte + speling) | Vrijwel onbeperkt (afhankelijk van de fundering) | Luchtvaartspanten, windturbinebladen |
| Vaste portaalkraan (beweegbare tafel) | Laag (vereist 2x slaglengte) | Beperkt door de capaciteit van de servo/geleiderail | Zware mallen,hoge precisiesterft |
| Hoogspoorportaal | Maximum (Kolommen geïntegreerd in de installatie) | Onbeperkt | Spoorwegwagons, enorme ruimtevaartconstructies |
Tafelconfiguraties maken het mogelijk de machine verder aan te passen aan specifieke werkprocessen. Gietijzeren tafels met T-groeven zijn standaard voor zwaar freeswerk, terwijl vacuümtafels vaak worden geïntegreerd voor het vastzetten van grote, vlakke aluminium of composietplaten in de lucht- en ruimtevaart- en scheepvaartindustrie.
Specificaties die de stijfheid en nauwkeurigheid beïnvloeden
De stijfheid en nauwkeurigheid bij grootformaatbewerking worden bepaald door de geleidingen, de spindelspecificaties en de thermische beheersystemen van de machine. Zware toepassingen vereisen doorgaans geleidingen met glijlagers (boxgeleidingen), die een superieure trillingsdemping en draagkracht bieden. Voor toepassingen waarbij snelheid en contourbewerking op hoge snelheid prioriteit hebben, worden zware rolgeleidingen aanbevolen, die een lagere wrijving en snellere acceleratie bieden.
De keuze van de spindel bepaalt ook de mogelijkheden van de machine. Voor het bewerken van harde legeringen is een spindel met hoog koppel en tandwielaandrijving nodig (vaak 22 kW tot meer dan 45 kW) met een robuuste gereedschapsconus zoals BT50 of HSK-100. Om de precisie over grote verplaatsingsbereiken te behouden, moet thermische uitzetting worden beheerst. Kenmerken zoals gekoelde kogelomloopspindels, spindelkoelmantels en lineaire glazen meetschalen met een resolutie van 0,001 mm zijn essentieel. Een hoogwaardige portaal-CNC-machine kan, mits correct uitgerust, een positioneringsnauwkeurigheid van ±0,015 mm over een volledige verplaatsing van 5 meter handhaven.
Portaal-CNC-machines versus andere typen CNC-machines
Het kiezen van de juiste machinearchitectuur vereist een evaluatie van de specifieke geometrie en de eisen aan de verwerking van de te produceren onderdelen. Hoewel verticale bewerkingscentra (VMC's), horizontale bewerkingscentra (HMC's) en horizontale boormachines (HBM's) uitblinken in specifieke situaties, kennen ze ernstige beperkingen wanneer het werkstuk groter is dan hun inherente ontwerpbereik.
Een standaard C-frame VMC heeft doorgaans een maximale X-asverplaatsing van ongeveer 1500 mm tot 2000 mm. Het overschrijden van deze limiet bij een C-frame ontwerp resulteert in een te grote overhang, wat leidt tot onaanvaardbare doorbuiging van de spindel. Portaalmachines elimineren deze overhang volledig en bieden een stabiel, ondersteund snijplatform, ongeacht de X- of Y-aspositie.
Wanneer een portaal-CNC-machine de betere optie is
Een portaal-CNC-machine is de optimale keuze voor het bewerken van uitzonderlijk lange, brede en vlakke onderdelen. Het bewerken van bijvoorbeeld een aluminium vacuümtafel van 3 bij 2 meter of een massieve stalen grondplaat is vrijwel onmogelijk op een standaard VMC vanwege de beperkingen van de Y-as. Hoewel een HBM theoretisch een lang onderdeel zou kunnen bewerken, is het verticaal plaatsen van een vlakke plaat op een hoekplaat gevaarlijk, tijdrovend en zeer gevoelig voor trillingen.
Bovendien zijn portaalkranen superieur wanneer toegang van bovenaf nodig is voor zware componenten. Het open ontwerp maakt het mogelijk dat bovenloopkranen zware smeed- of gietstukken direct op de werktafel laten zakken. Deze onbelemmerde toegang verkort de hijstijd aanzienlijk en verbetert de veiligheid in vergelijking met het manoeuvreren van zware onderdelen in de afgesloten ruimte van een portaalkraan.
Kernpunten van de vergelijking: afmetingen, capaciteit, kosten en precisie
Om de operationele verschillen duidelijk in kaart te brengen, is het cruciaal om portaalmachines te vergelijken met standaard VMC's en HBM's op basis van de belangrijkste beperkingen van de faciliteit: ruimte, capaciteit, kosten en precisie.
| Machinetype | Maximale capaciteit van de X-as | Voetafdruk versus werkbereik | Basisprijsbereik (USD) | Typische volumetrische precisie |
|---|---|---|---|---|
| C-frame VMC | ~2.000 mm | Gematigd | $60.000 – $150.000 | Uitstekend geschikt voor kleine onderdelen. |
| Horizontale boormachine | ~4.000+ mm | Groot | $300.000 – $800.000+ | Hoog (geoptimaliseerd voor diepboringen) |
| CNC-machine met beweegbare portaal | 10.000+ mm | Zeer efficiënt | $250.000 – $1.000.000+ | Uitstekend geschikt voor grote vlakke oppervlakken. |
Hoewel de initiële investeringskosten voor een portaal-CNC-machine hoog zijn, is de ruimtebesparing bij lange onderdelen ongeëvenaard. Een beweegbare portaalmachine vereist slechts een vloeroppervlak dat iets groter is dan de maximale slag van de X-as, terwijl VMC's met een beweegbare tafel en vaste portaalmachines het dubbele vloeroppervlak nodig hebben voor de tafelverplaatsing. De precisie van een portaalmachine is geoptimaliseerd voor vlakke nauwkeurigheid over grote oppervlakken, waardoor deze superieur is voor het contourfrezen van massieve matrijzen in vergelijking met een HBM, die geoptimaliseerd is voor het uitlijnen van diepe gaten en toegang vanaf meerdere zijden.
Hoe selecteer en implementeer je een portaal-CNC-machine?
De aanschaf van een grootformaat portaal-CNC-machine is een complex engineeringproject dat veel verder reikt dan de bestelling zelf. In tegenstelling tot kleinere VMC's die binnen enkele dagen kunnen worden geleverd, waterpas gesteld en in bedrijf gesteld, vereisen portaalsystemen een grondige voorbereiding van de faciliteit en een nauwkeurige logistieke coördinatie.
De implementatietijd voor een op maat gemaakte of semi-op maat gemaakte portaalkraan bedraagt doorgaans 6 tot 12 maanden. Deze doorlooptijd is niet alleen nodig voor de fabricage van de machine, maar ook voor de uitgebreide voorbereidingen op locatie die vereist zijn voor apparatuur die tot wel 40.000 kg kan wegen.
Het beoordelen van de afmetingen, materialen en toleranties van het werkstuk.
Het selectieproces begint met een grondige analyse van de maximale afmetingen van het werkstuk en de specifieke materialen die bewerkt moeten worden. Het materiaal bepaalt het benodigde spindelkoppel en -toerental; voor het frezen van aluminium op hoge snelheid zijn spindels met een toerental van meer dan 20.000 tpm nodig, terwijl het bewerken van Inconel of gehard gereedschapsstaal spindels met een hoog koppel en een laag toerental vereist. De speling in de Z-as (de afstand tussen de spindelneus en de tafel) moet ook zorgvuldig worden berekend om ruimte te bieden aan het hoogste verwachte werkstuk plus de lengte van het langste snijgereedschap en de gereedschapshouder.
Tolerantie-eisen hebben een directe invloed op de vereiste machinespecificaties. Als een bedrijf bijvoorbeeld toleranties van luchtvaartkwaliteit vereist over een afstand van 6 meter, moet de machine worden gespecificeerd met volumetrische foutcompensatie, lineaire glazen meetschalen en uitgebreide thermische regelsystemen. Deze precisieverhogende functies kunnen de basisprijs van de machine met 15% tot 30% verhogen, waardoor het cruciaal is om de specificaties van de machine strikt af te stemmen op de technische eisen in plaats van op theoretische maxima.
Inkoop, installatie, onderhoud en training
De installatie van een portaal-CNC-machine vereist vrijwel altijd gespecialiseerd funderingswerk. Werkplaatsen moeten doorgaans de bestaande vloer uitgraven en een geïsoleerde, met staal versterkte betonnen fundering storten met een dikte van 500 mm tot meer dan 1000 mm. Deze fundering heeft een uithardingstijd van minimaal 28 dagen nodig voordat de machine kan worden verankerd en lasergekalibreerd. Een ontoereikende fundering zal leiden tot verzakking van de machine, waardoor de geometrische nauwkeurigheid permanent in gevaar komt.
Na installatie moeten de onderhouds- en trainingsprotocollen meegroeien met de complexiteit van de machine. Preventieve onderhoudsprogramma's moeten regelmatige controle van de synchronisatie van de dubbele aandrijving omvatten (om scheefstand van de portaalconstructie te voorkomen), inspecties van het koelsysteem en geautomatiseerde smeercontroles. Bovendien is training van de operator cruciaal. Omdat een botsing met een grote portaalmachine kan leiden tot catastrofale schade aan de spindel en tienduizenden euro's aan reparatiekosten, moeten operators grondig getraind worden in geavanceerde gereedschapspadsimulatie en botsingspreventiesoftware voordat ze met echte werkstukken gaan werken.
Hoe bepaal je of een portaal-CNC-machine geschikt is voor jou?
Om te bepalen of een portaal-CNC-machine een verstandige investering is, is een grondige analyse nodig van productieknelpunten, uitbestedingskosten en de bedrijfsstrategie op lange termijn. Deze machines vertegenwoordigen een aanzienlijke financiële verplichting, waarbij vaak een initiële investering van meer dan $ 300.000 nodig is, exclusief aanpassingen aan de faciliteit en geavanceerde gereedschappen.
Financiële rechtvaardiging is doorgaans gebaseerd op het behalen van hoge benuttingsgraden. Branchebenchmarks suggereren dat een grootformaat portaalmachine een benuttingsgraad van minstens 70% moet behouden om concurrerend te zijn.rendement op investering(ROI) binnen een standaard afschrijvingsschema van 3 tot 5 jaar. Faciliteiten moeten beoordelen of hun huidige of verwachte ordervolume dit operationele niveau kan ondersteunen.
Beslissingscriteria voor de bewerking van grote werkstukken
Het belangrijkste beslissingscriterium zijn de kosten en risico's die verbonden zijn aan de huidige productiemethoden voor grote onderdelen. Bedrijven die momenteel grote platen, frames of matrijzen uitbesteden, moeten de jaarlijkse uitgaven voor deze uitbestede diensten berekenen, rekening houdend met de verborgen kosten van logistieke vertragingen, verzendkosten en verlies van kwaliteitscontrole. Als de jaarlijkse kosten van uitbesteding de financieringskosten van een portaalmachine benaderen, wordt het strategisch haalbaar om de capaciteit in eigen huis te halen.
Een ander cruciaal criterium is de efficiëntie van de installatie.
Belangrijkste conclusies
- De belangrijkste conclusies en onderbouwing voor CNC-machines
- Specificaties, naleving van regelgeving en risicocontroles die het waard zijn om te controleren voordat u een definitieve beslissing neemt.
- Praktische vervolgstappen en aandachtspunten die lezers direct kunnen toepassen.
Veelgestelde vragen
Wanneer moet een fabrikant kiezen voor een portaal-CNC-machine?
Kies een portaal-CNC-machine wanneer onderdelen doorgaans langer zijn dan 2000 mm, zwaarder dan 5000 kg, of wanneer stabiele nauwkeurigheid vereist is tijdens zware bewerkingen.
Waarom zijn portaal-CNC-machines beter geschikt voor grote werkstukken?
De brugconstructie verdeelt de snijkrachten over twee kolommen, waardoor doorbuiging en trillingen worden verminderd en een betere stijfheid, nauwkeurigheid en oppervlakteafwerking worden bereikt bij extra grote onderdelen.
Welk portaalontwerp is beter: een beweegbaar portaal of een vast portaal?
Een beweegbare portaalkraan is geschikt voor zeer lange onderdelen en bespaart vloerruimte. Een vaste portaalkraan biedt een hogere stijfheid voor nauwkeurige bewerkingen van zware matrijzen en stempels.
In welke industrieën worden portaal-CNC-machines veelvuldig gebruikt?
In de lucht- en ruimtevaart, energie- en automobielindustrie worden ze gebruikt voor gereedschappen zoals vleugelconstructies, turbineonderdelen, generatorbehuizingen, grote matrijzen en spuitgietmatrijzen.
Kan OTURN Machinery helpen met portaal-CNC-oplossingen voor de zware metaalbewerking?
Ja. OTURN levert portaal- en dubbelkoloms CNC-machines met een robuuste constructie, uitgebreide configuratiemogelijkheden en internationale ondersteuning voor matrijzen, de lucht- en ruimtevaart, kleppen en andere toepassingen met grote onderdelen.
Geplaatst op: 22 april 2026