


Specifieke bewerkingsmachines voor kleppen HG40/50Q

Productconfiguratie
Functies
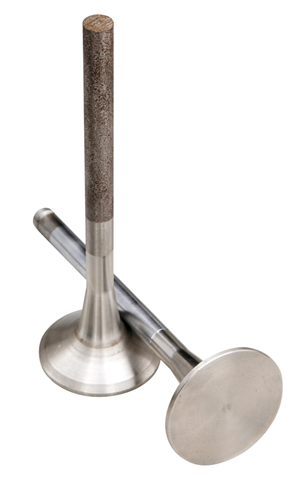
Veelzijdige bewerking:
Geschikt voor het draaien van buitencirkels, eindvlakken, conische oppervlakken, lasgroeven en cirkelbogen, en voldoet daarmee aan de eisen voor de bewerking van essentiële klepcomponenten.
De uiterst nauwkeurige bewerking van de lasgroeven garandeert een optimale afdichting van de klep; superieure oppervlakteafwerking (Ra 0,8–1,6) voor cirkelbogen.
Automatiseringscompatibiliteit:
Compatibel met geautomatiseerde systemen zoals robotarmen en doseersystemen, waardoor naadloze integratie in ventielautomatiseringslijnen voor continue productie mogelijk is.
De snelle verplaatsingssnelheid van 20 m/min langs de X/Z-as verhoogt de bewerkingsefficiëntie.
Stabiliteit en betrouwbaarheid:
De geïntegreerde structuur met een hellingshoek van 45° verhoogt de stijfheid en stabiliteit voor zware snijwerkzaamheden.
Het ontwerp van de drierichtingsrevolver (gereedschapshouder: □25×25) verkort de gereedschapswisseltijd, ideaal voor serieproductie.
Prestaties met hoge precisie:
Maximale spindelsnelheid van 3000 omwentelingen per minuut met een herhaalnauwkeurigheid van 0,005 mm (X-as) / 0,008 mm (Z-as).
Lineaire geleidingen en kogelomloopspindels zorgen voor bewerkingsstabiliteit en behoud van precisie op lange termijn.
Conclusie:
Het is geschikt voor het draaien van de buitencirkel, het eindvlak, het conische oppervlak, de lasgroef en de cirkelboog van kleppen.
Het kan worden gecombineerd met verschillende automatiseringsmechanismen en worden aangesloten op de geautomatiseerde productielijnen voor kleppen.
Toepassingen
Industrieën:Petrochemie, energieopwekking, scheepsbouw, algemene machinebouw.
Scenario's:Precisiebewerking op grote schaal van kritische kleponderdelen (bijv. kogelkranen, schuifafsluiters, globeafsluiters), bijzonder geschikt voor integratie in geautomatiseerde productielijnen.
Technische specificaties
| Parameter | Naam | eenheid | HG40/50Q |
| Bed | Bedconfiguratie | / | 45° hellend bed. Geïntegreerde bedbodem. |
| Middenhoogte | Middenhoogte | mm | 350 |
| Werkbereik | Maximale draaicirkel op het bed | mm | φ420 |
| Geleideroverspanning X/Z | mm | X:240/Z:320 | |
| Maximale draaidiameter | mm | Schijf: φ350, As: φ280 | |
| Maximale verwerkingsduur | mm | 500 | |
| Voer | Maximale verplaatsing van de X-as (dwars) | mm | 220 |
| Hoge bewegingssnelheid van de X/Z-as | m/min | 20/20 | |
| Lineaire geleidingsbreedte (X/Z-as) | mm | X:35/Z:35 | |
| Kogelspindelconstructie (X/Z-as) | mm | X:3210/Z:4010 | |
| Spindel | Specificaties van de spindelkop | HSK | A2-6 |
| Spindelboring conisch | / | 80# Metrische kegel | |
| Diameter van het doorvoergat in de spindel | mm | φ65 | |
| Spindeluitloop | mm | 0,005 | |
| Maximale spindelsnelheid | r/min | 3000 | |
| Torentje | Type geschutskoepel |
| Driedelige messentafel 1 stuk |
| Specificaties van de gereedschapshouder | mm | □25*25 | |
| Spindelaandrijving | Compatibel besturingssysteem | set | 1 |
| Hoofdmotorvermogen | Spindel servomotorvermogen | kw | 7.5 |
| Methode voor het verwijderen van spanen | handmatig bediend | ||
| Gewicht |
| kg | 3150 |
| Nauwkeurigheid van de bewerking | Herhaalde positioneringsnauwkeurigheid X/Z | mm | 0,005/0,008 |
| Rondheid | mm | 0,005 | |
| Diameterconsistentie | mm | 0,015/300 | |
| Vlakheid | mm | 0,02/300 (alleen concaaf) | |
| Oppervlakteruwheid (aluminium/staal) | Ra | 0,8~1,6 | |
| Beschermhoes | Volledige afsluiting met schuifdeur | set | 1 |
Veelzijdige bewerking:
Geschikt voor het draaien van buitencirkels, eindvlakken, conische oppervlakken, lasgroeven en cirkelbogen, en voldoet daarmee aan de eisen voor de bewerking van essentiële klepcomponenten.
De uiterst nauwkeurige bewerking van de lasgroeven garandeert een optimale afdichting van de klep; superieure oppervlakteafwerking (Ra 0,8–1,6) voor cirkelbogen.
Automatiseringscompatibiliteit:
Compatibel met geautomatiseerde systemen zoals robotarmen en doseersystemen, waardoor naadloze integratie in ventielautomatiseringslijnen voor continue productie mogelijk is.
De snelle verplaatsingssnelheid van 20 m/min langs de X/Z-as verhoogt de bewerkingsefficiëntie.
Stabiliteit en betrouwbaarheid:
De geïntegreerde structuur met een hellingshoek van 45° verhoogt de stijfheid en stabiliteit voor zware snijwerkzaamheden.
Het ontwerp van de drierichtingsrevolver (gereedschapshouder: □25×25) verkort de gereedschapswisseltijd, ideaal voor serieproductie.
Prestaties met hoge precisie:
Maximale spindelsnelheid van 3000 omwentelingen per minuut met een herhaalnauwkeurigheid van 0,005 mm (X-as) / 0,008 mm (Z-as).
Lineaire geleidingen en kogelomloopspindels zorgen voor bewerkingsstabiliteit en behoud van precisie op lange termijn.
Conclusie:
Het is geschikt voor het draaien van de buitencirkel, het eindvlak, het conische oppervlak, de lasgroef en de cirkelboog van kleppen.
Het kan worden gecombineerd met verschillende automatiseringsmechanismen en worden aangesloten op de geautomatiseerde productielijnen voor kleppen.
| Parameter | Naam | eenheid | HG40/50Q |
| Bed | Bedconfiguratie | / | 45° hellend bed. Geïntegreerde bedbodem. |
| Middenhoogte | Middenhoogte | mm | 350 |
| Werkbereik | Maximale draaicirkel op het bed | mm | φ420 |
| Geleideroverspanning X/Z | mm | X:240/Z:320 | |
| Maximale draaidiameter | mm | Schijf: φ350, As: φ280 | |
| Maximale verwerkingsduur | mm | 500 | |
| Voer | Maximale verplaatsing van de X-as (dwars) | mm | 220 |
| Hoge bewegingssnelheid van de X/Z-as | m/min | 20/20 | |
| Lineaire geleidingsbreedte (X/Z-as) | mm | X:35/Z:35 | |
| Kogelspindelconstructie (X/Z-as) | mm | X:3210/Z:4010 | |
| Spindel | Specificaties van de spindelkop | HSK | A2-6 |
| Spindelboring conisch | / | 80# Metrische kegel | |
| Diameter van het doorvoergat in de spindel | mm | φ65 | |
| Spindeluitloop | mm | 0,005 | |
| Maximale spindelsnelheid | r/min | 3000 | |
| Torentje | Type geschutskoepel | Driedelige messentafel 1 stuk | |
| Specificaties van de gereedschapshouder | mm | □25*25 | |
| Spindelaandrijving | Compatibel besturingssysteem | set | 1 |
| Hoofdmotorvermogen | Spindel servomotorvermogen | kw | 7.5 |
| Methode voor het verwijderen van spanen | handmatig bediend | ||
| Gewicht | kg | 3150 | |
| Nauwkeurigheid van de bewerking | Herhaalde positioneringsnauwkeurigheid X/Z | mm | 0,005/0,008 |
| Rondheid | mm | 0,005 | |
| Diameterconsistentie | mm | 0,015/300 | |
| Vlakheid | mm | 0,02/300 (alleen concaaf) | |
| Oppervlakteruwheid (aluminium/staal) | Ra | 0,8~1,6 | |
| Beschermhoes | Volledige afsluiting met schuifdeur | set | 1 |
Productcategorieën
-

VC-serie CNC-bewerkingscentrum met hoge stijfheid...
-

HP-serie horizontale lineaire geleiding met bewegende kolom...
-

HT-serie horizontale lineaire geleiding met bewegende kolom...
-

VS-serie vierspoors CNC-machine voor zware toepassingen...
-

V-serie CNC-bewerkingscentrum met hoge stijfheid
-

X-serie CNC-bewerkingscentrum met dubbele kolom
-

Horizontaal 5-assig CNC-bewerkingscentrum TKG1600
-

CNC verticaal draaien en frezen van composietmaterialen...
-

CNC-bewerkingscentrum met hoge snelheid, GM-serie
-

Hogesnelheids CNC-freesmachine GT-serie
-

CNC-draaibank met dubbele spindel SK32
-

CNC-verticaal bewerkingscentrum RFTV510 voor wielen...