


Draaien en frezen voor vlinderklep
Machinekenmerken
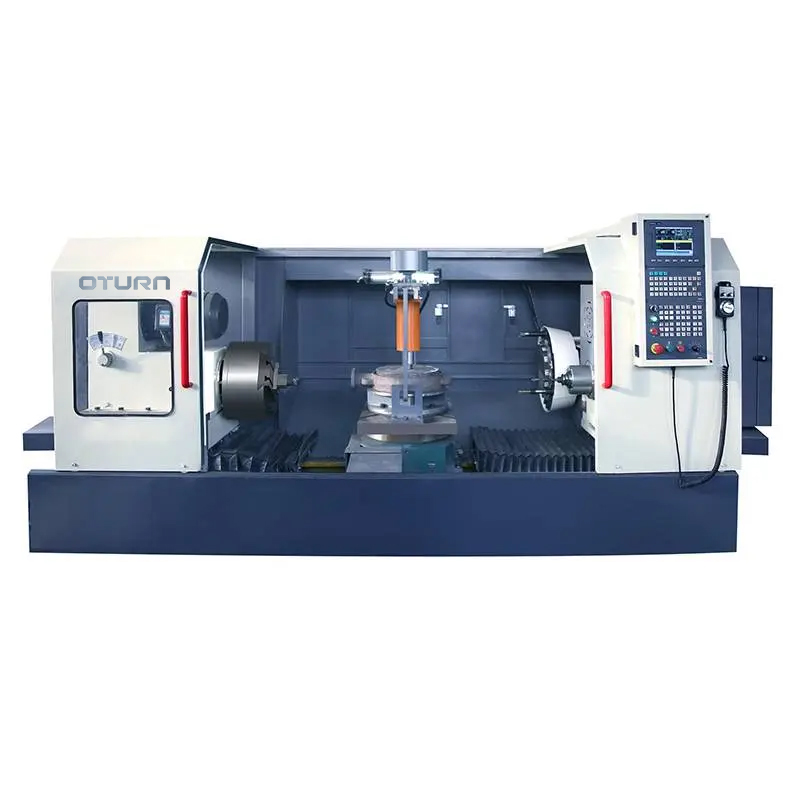
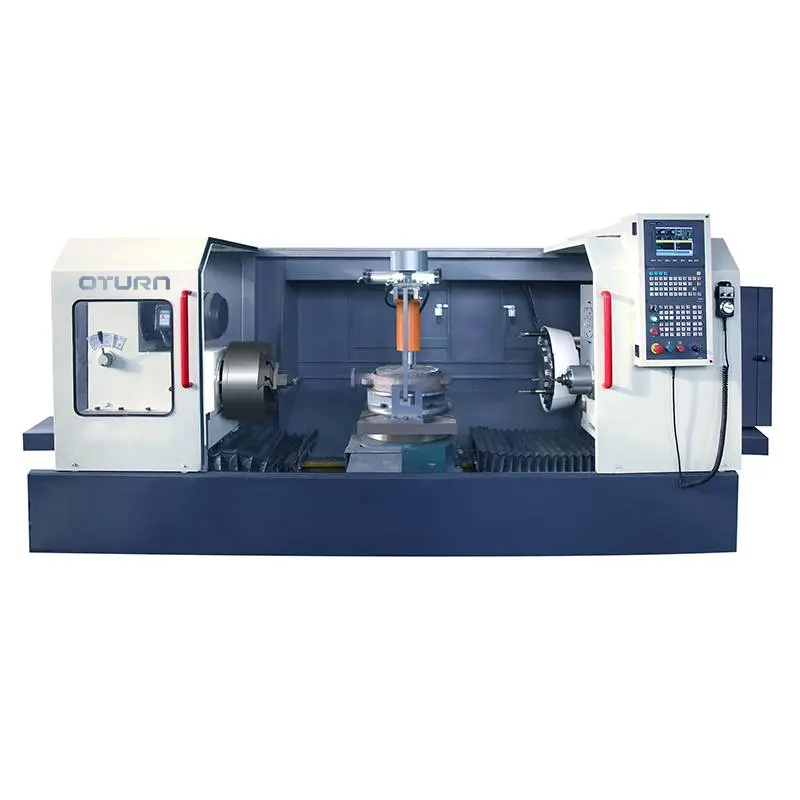
Deze machine is een draai- en freesbewerkingscentrum. De linkerzijde bestaat uit een horizontale CNC-schuiftafel en een CNC-remkop. De rechterzijde bestaat uit een horizontale CNC-schuiftafel, een boorkop (horizontaal bewerkingscentrum) en een gereedschapsmagazijn. De cilinderconstructie bestaat uit een hydraulische draaitafel, opspaninrichtingen en andere onderdelen, en is uitgerust met onafhankelijke elektrische schakelkasten, hydraulische stations, centrale smeerinrichtingen, volledige beveiliging, spanentransporteurs en waterleidingen. Het werkstuk wordt handmatig opgetild en hydraulisch geklemd. Zie het schema van het mechanisme voor meer details.
Het bedframe is vervaardigd uit één stuk gegoten materiaal, de bedrail is nauwkeurig geslepen en het contactoppervlak van de geleiderail is zorgvuldig geschraapt om de bewegingsprecisie van de machine te garanderen en de stabiliteit van de apparatuur te waarborgen.
Zoals in de afbeelding te zien is, positioneert de operator bij het bewerken van het klephuis het gewenste werkstuk op de gereedschapshouder en drukt het werkstuk aan. Na het aanpassen van de positie van het werkstuk, bedient de operator het CNC-paneel en start de machine. Beide uiteinden van de machine worden gelijktijdig bewerkt. Aan het ene uiteinde worden bewerkingsstappen uitgevoerd zoals het frezen van de buitencirkel en het eindvlak. Aan het andere uiteinde worden boren, ruimen en interne bewerkingen uitgevoerd. De machine is uitgerust met een gereedschapsmagazijn voor automatische gereedschapswisseling. Nadat de vlinderklep in de huidige positie is bewerkt, draait de draaitafel 180°. Het eindvlak en de buitencirkel worden na het ruimen bewerkt, en het uiteinde waar de buitencirkel en het eindvlak zijn gefreesd, wordt na het ruimen bewerkt.
De bediening is eenvoudig en het werkstuk kan in meerdere processen worden bewerkt met slechts één positionering. Bovendien is de benodigde arbeidskracht aanzienlijk verminderd.
Specificatie
| Beschrijving | Specificatie |
| Verwerkingsbereik | DN50-DN300 |
| Voeding | 380AC |
| Hoofdmotorvermogen | 11 kW (spindelservo) |
| Z-richting voedingsmotor | 18 N·m (Servomotor) |
| Spindelsnelheidsbereik (r/min) | 110/140/190 traploos |
| De afstand van de spindel tot de werktafel. | kan worden aangepast aan de specifieke werkstukken |
| Spindelneus conisch gat | 1:20/BT40 |
| Maximale verwerkingsdiameter | 480 mm |
| Geschikt voor de verwerking van ventieltypen | Vlinderklephuis |
| Z-richting reizen | 400 mm |
| X-richtingsverkeer | 180 mm (platte draaitafel) |
| Herhaalde positioneringsnauwkeurigheid | Z-richting: 0,015 / X-richting: 0,015 |
| Gereedschapsvorm | Hydraulische compressie |
| Smeermethode | Centrale smering van elektronische smeerpompen |
| Verwerkingspositie | Flensuiteinde, binnengat, klepstanggat van het vlinderklephuis |
| Nauwkeurigheid in de werking | De coaxialiteit tussen het binnenste gat van de bovenste flens en de onderste flens van het klephuis is ≤0,2 mm. |
| Aantal gereedschappen | Testgereedschap voor de machine - 1 stuk |
| Gereedschappen | OST/TAIWAN |
Specificatie
| Beschrijving | Specificatie |
| Verwerkingsbereik | DN50-DN300 |
| Voeding | 380AC |
| Hoofdmotorvermogen | 11 kW (spindelservo) |
| Z-richting voedingsmotor | 18 N·m (Servomotor) |
| Spindelsnelheidsbereik (r/min) | 110/140/190 traploos |
| De afstand van de spindel tot de werktafel. | kan worden aangepast aan de specifieke werkstukken |
| Spindelneus conisch gat | 1:20/BT40 |
| Maximale verwerkingsdiameter | 480 mm |
| Geschikt voor de verwerking van ventieltypen | Vlinderklephuis |
| Z-richting reizen | 400 mm |
| X-richtingsverkeer | 180 mm (platte draaitafel) |
| Herhaalde positioneringsnauwkeurigheid | Z-richting: 0,015 / X-richting: 0,015 |
| Gereedschapsvorm | Hydraulische compressie |
| Smeermethode | Centrale smering van elektronische smeerpompen |
| Verwerkingspositie | Flensuiteinde, binnengat, klepstanggat van het vlinderklephuis |
| Nauwkeurigheid in de werking | De coaxialiteit tussen het binnenste gat van de bovenste flens en de onderste flens van het klephuis is ≤0,2 mm. |
| Aantal gereedschappen | Testgereedschap voor de machine - 1 stuk |
| Gereedschappen | OST/TAIWAN |
Productcategorieën
-

VC-serie CNC-bewerkingscentrum met hoge stijfheid...
-

HP-serie horizontale lineaire geleiding met bewegende kolom...
-

HT-serie horizontale lineaire geleiding met bewegende kolom...
-

VS-serie vierspoors CNC-machine voor zware toepassingen...
-

V-serie CNC-bewerkingscentrum met hoge stijfheid
-

X-serie CNC-bewerkingscentrum met dubbele kolom
-

Horizontaal 5-assig CNC-bewerkingscentrum TKG1600
-

CNC verticaal draaien en frezen van composietmaterialen...
-

CNC-bewerkingscentrum met hoge snelheid uit de GM-serie
-

Hogesnelheids CNC-freesmachine GT-serie
-

CNC-draaibank met dubbele spindel SK32
-

CNC-verticaal bewerkingscentrum RFTV510 voor wielen...